
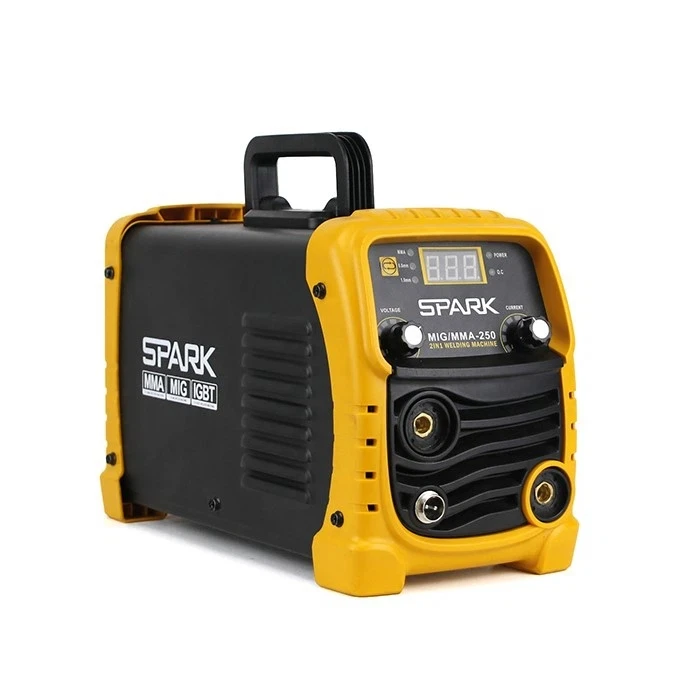
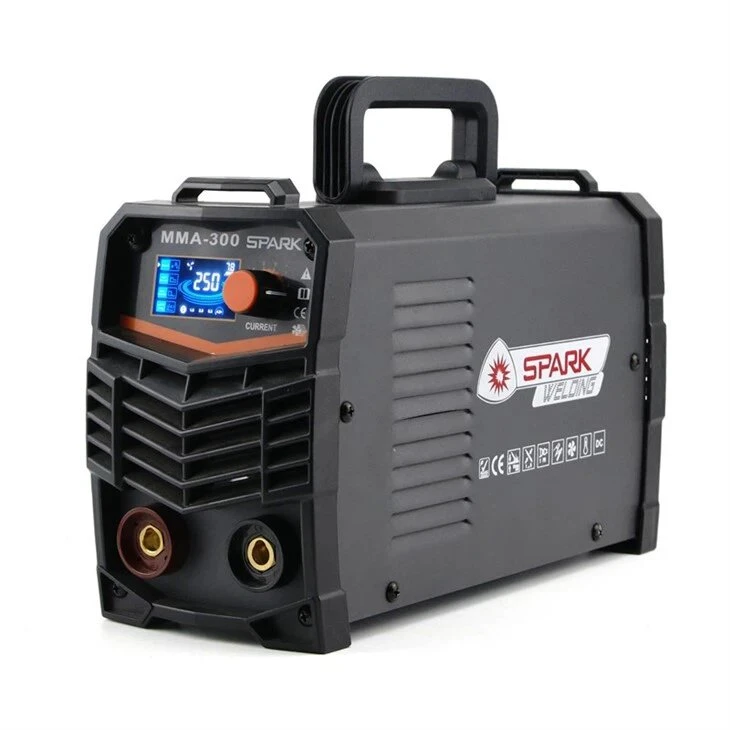
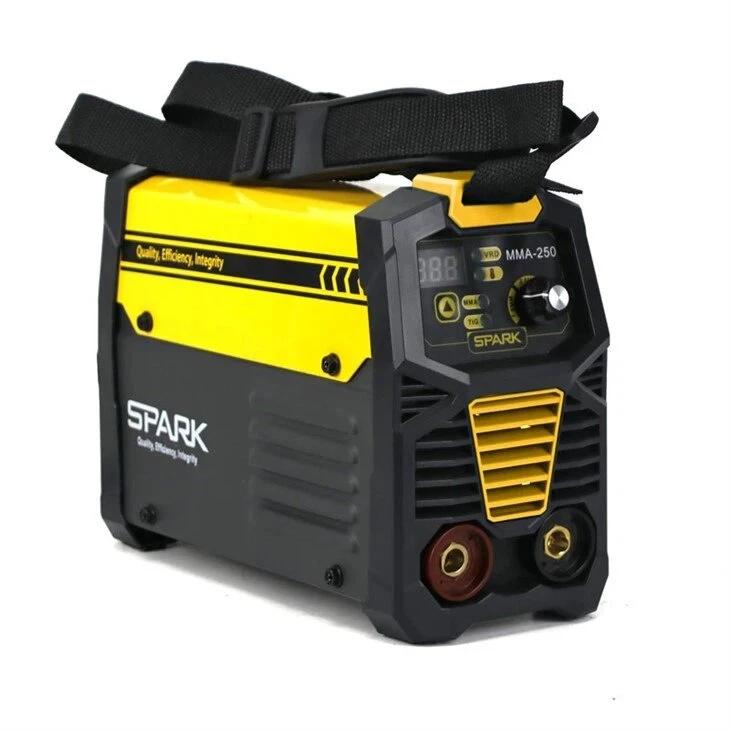
En la fabricación de baterías eléctricas para nuevos vehículos energéticos, la soldadura de pestañas de aluminio es un proceso clave que afecta la seguridad y el rendimiento de la batería. Los métodos de soldadura tradicionales son propensos a problemas como los poros y la soldadura en frío, mientras quemáquinas de soldadura de inversor de alta frecuenciase están convirtiendo en la solución convencional en la industria con sus ventajas, como la alta velocidad de respuesta y el control de energía preciso.
1. Puntos de dolor de la industria de soldadura de pestaña de aluminio
① Desafíos traídos por las propiedades del material
● Conductividad térmica alta: la conductividad térmica del aluminio es tres veces mayor que la del acero, y la rápida pérdida de calor conduce a una penetración insuficiente
● Influencia de la capa de óxido: la película de la superficie al₂o₃ (punto de fusión 2050 grados) obstaculiza la formación de la piscina fundida
● Tendencia a las grietas térmicas: la licuefacción límite de grano a altas temperaturas es propensa a las grietas
② Limitaciones de los métodos de soldadura tradicionales
| Proceso de soldadura | Problemas principales | Tasa defectuosa |
| Soldadura ordinaria de MIG | Muchas salpicaduras, mala formación de soldadura | 15%-20% |
| Soldadura de AC TIG | Velocidad lenta, difícil de limpiar la capa de óxido | 10%-15% |
| Soldadura ultrasónica | Solo adecuado para sábanas de aluminio muy delgadas (<0.3mm) | Alto costo de equipo |
2. Avances tecnológicos de máquinas de soldadura de inversores de alta frecuencia
① Ventajas básicas
● Velocidad de respuesta ultra rápida (> 100kHz): controle con precisión la forma de onda actual de cada pulso para suprimir salpicaduras
● Salida de energía de múltiples etapas: precalentamiento (rompiendo la capa de óxido) → Soldadura principal (penetración profunda) → Enfriamiento lento (anti-crack)
● Procesamiento de señal digital (DSP): monitoreo en tiempo real del estado de arco y la compensación automática de las fluctuaciones de voltaje
② Configuración de parámetros clave
| Parámetros | Valor recomendado | Descripción de la función |
| Frecuencia | 50-100 khz | Reducir la entrada de calor, reducir la deformación |
| Ancho de pulso | 0. 5-2 MS | Control de profundidad de fusión |
| Corriente base | 30% de la corriente máxima | Mantener la estabilidad del arco |
| Gas protector | Ar +30%él | Mejorar la fluidez de la piscina fundida |
3. Problemas y contramedidas comunes
① Porosidad de soldadura
● Causa: el hidrógeno se disuelve en la piscina fundida (el aluminio tiene una fuerte capacidad para absorber hidrógeno a altas temperaturas)
● Contramedidas: use argón de alta pureza (mayor o igual a 99.999%); Precaliente a 120 grados antes de la soldadura (reduzca la solubilidad de hidrógeno)
② Soldadura en frío (sin fusionar)
● Causa: la capa de óxido no se elimina por completo
● Contramedidas: Agregar función de agitación de arco (DSP Controlos Swing de arco); Use la corriente de rampa (ascenso lento y caída lenta para evitar calentamiento y enfriamiento repentinos)
La máquina de soldadura del inversor de alta frecuencia mejora significativamente la confiabilidad y la eficiencia de la soldadura de pestañas de aluminio a través del control digital, la respuesta rápida y la salida de forma múltiple. Para obtener datos de soldadura más completos, comuníquese con nuestro equipo.


